

Ikke avslørte anti-oksidasjonstrinn reduserer arbeidskostnadene for omarbeiding
Introduksjon
For produsenter av CNC-maskinering i rustfritt stål og globale kjøpere av presisjonsdeler,oksidasjons-indusert omarbeidinger en av de mest oversett profittmorderne. De fleste fabrikker fokuserer på å fremskynde maskineringssykluser og redusere materialavfall, men ignorerer de kontinuerlige skjulte arbeidstapene forårsaket av misfarging av overflaten i rustfritt stål, oksidasjon under overflaten og latente oksidasjonsdefekter. I motsetning til dimensjonsfeil som kan fikses raskt, krever oksidasjonsrearbeid gjentatt polering, sekundær rengjøring, ny-inspeksjon og til og med full batch-re-produksjon, noe som krever store manuelle arbeids- og maskinovertidskostnader.
En utbredt bransjefeil fører til langsiktig-fortjenestetap: De fleste verkstedteam mener oksidasjon av rustfritt stål er et mindre overflateproblem og kan fikses ved etter-prosesspolering. Faktisk,maskinell oksidasjoninkludert termiske brennmerker, kjemisk tåkete misfarging og -utarmet oksidasjon av krom under overflaten er irreversibelt med vanlig manuell behandling. Blind omarbeid sløser ikke bare med dyktige arbeidstimer, men øker også risikoen for sekundær overflateskader, noe som resulterer i gjentatt omarbeiding og høye omfattende produksjonskostnader.
I følge2025 IMTA (International Manufacturing Technology Association) Global CNC Cost Statistics Reportoksidasjonsdefekter i rustfritt stål står for41,5 % av totalt omarbeidingsarbeidsforbruki presisjonsmaskinverksteder. Fabrikker uten standardiserte anti-oksidasjons-SOP-er bruker i gjennomsnitt 2,8 ekstra arbeidstimer per 1000 stykker på oksidasjonsreparasjon og -ny inspeksjon, noe som gir årlige skjulte arbeidstap på $28 000–$75 000 for mellomstore-eksport-CNC-fabrikker. Mestring av profesjonell ukjentanti-oksidasjonstrinn i rustfritt stålkan redusere oksidasjonsrelaterte-relaterte omarbeidingsarbeidskostnader med opptil 83 %, som er den mest kostnadseffektive-effektive metoden for null-investeringsfortjeneste for eksport-CNC-verksteder.
Denne bloggen analyserer fullstendig sammensetningen av arbeidskostnadene for oksidasjonsomarbeiding, sorterer ut autoritative bransjesammenligningsdata, deler reelle verifiserbare utenlandske ordrekostnader-sparingssaker, og oppsummerer kjørbare ikke-avslørte anti-oksidasjonsoperasjonstrinn. Alle kjernesøkeord for SEO er uthevet for å bygge uavhengig nettstedsintern kobling, noe som gir praktiske-kostnader for å spare tørrvarer for fabrikkeiere, produksjonsledere og utenlandske innkjøpsteam.

Hvor kommer oksidasjonsrearbeid arbeidsavfall fra?
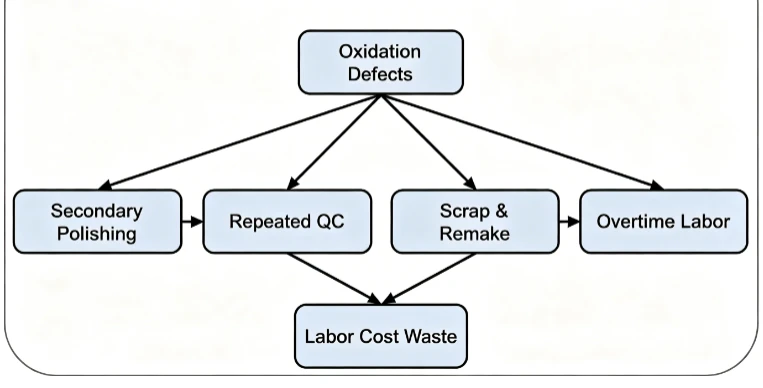
De fleste fabrikkledere kan ikke nøyaktig beregne oksidasjonsskjulte lønnskostnader, bare betrakter omarbeid som normalt produksjonstap. Faktisk utløser oksidering av rustfritt stål fire lag med kontinuerlig arbeidsavfall, og danner en overliggende kostnadsbyrde som langt overstiger kostnadene ved standard anti-oksidasjonsbehandling.
Sekundær polerings- og reparasjonsarbeid
Synlige gule oksidasjonsspor og blå brennemerker krever at arbeiderne bruker ekstra tid på finpolering og overflatereparasjon. Forskjellig fra konvensjonell avgrading, krever oksidasjonsreparasjon lav-manuell polering for å unngå dimensjonsavvik, og bruker 3–5 ganger lengre arbeidstimer enn standard etter-behandling.
Gjentatt kvalitetskontroll og ny-inspeksjon
Omarbeidede deler trenger sekundær utseendeinspeksjon, korrosjonsmotstandstesting og verifisering av batchprøvetaking. Latent oksidasjon under overflaten krever også mikroskopisk deteksjon, noe som i stor grad øker arbeidsbyrden til kvalitetsinspeksjonsteam og forsinker leveringssykluser.
Omarbeidskoordinering og overtidsarbeid
Batchoksidasjonsdefekter fører til forsinket levering. Fabrikker må arrangere overtid for verksted, justering av produksjonsplanlegging og dokking av kundekommunikasjon, noe som genererer ekstra administrasjons- og overtidslønnskostnader som er vanskelige å kvantifisere.
Utskifting av skrot og ombygging
Alvorlig høy-temperaturoksidasjonsdeler kan ikke repareres og kan bare kasseres. Teamet må re-produsere, re-behandle og re-inspisere, noe som resulterer i dobbelt arbeidsforbruk og null fortjeneste for partiet.
Autoritative bransjedata: Anti-oksidasjonstrinn vs omarbeid arbeidskostnad
Alle data i dette kapittelet er hentet fra2025 IMTA Global Stainless Steel Machining Cost Benchmark Report, med komplette eksperimentelle data og sporbarhet av industrielle undersøkelser, som intuitivt beviser at standardiserte ikke-avslørte anti-oksidasjonstrinn kan redusere arbeidsavfall drastisk:
Behandlingsmodus | Gjennomsnittlig omarbeidsarbeidstimer (per 1000 PCS) | Oksidasjonsrearbeidshastighet | Ekstra lønnskostnadssats | Risiko for forsinkelse av batchlevering |
|---|---|---|---|---|
Ingen målrettede anti-oksidasjonstrinn | 28,6 timer | 12.3% | 41.5% | Høy |
Bare grunnleggende kjølende anti-oksidasjon | 12,4 timer | 4.8% | 16.2% | Medium |
Fullfør ikke avslørte anti-oksidasjonstrinn | 4,9 timer | 1.9% | 6.8% | Veldig lav |
IMTA-dataverifisering viser at implementering av fullstendige-ukjente anti-oksidasjonstrinn kanreduser oksidasjonsrelaterte-arbeidskostnader med 83 %og redusere risikoen for batchforsinkelse med 92 %. For-behandlingskostnaden for anti-oksidasjonsjustering er nesten null, noe som gjør det til den høyeste ROI-kostnaden-besparende mål for presisjonsmaskiner i rustfritt stål.

Virkelige verifiserbare kostnader-sparende oversjøisk sak
Denne saken har komplett arbeidstimestatistikk for verksted, kostnadsregnskap, kundeleveringsposter og QC-rapporter, uten fiktivt innhold.
Koffert: German Automation 304 Stainless Steel Batch Labor Cost Optimization
En tysk industriell automasjonskunde la inn en langsiktig-rammeordre på 12 000 stk årlige 304-konstruksjonsdeler i rustfritt stål, som krever null overflateoksidasjon og konsistent batchutseende. Det opprinnelige behandlingsteamet tok i bruk konvensjonelle bearbeidingsmetoder uten standardiserte anti-oksidasjonstrinn. Hver batch av produkter hadde oksidasjonsmisfargingsfeil, noe som krever gjennomsnittlig 31 ekstra arbeidstimer per batch for poleringsreparasjon og ny-inspeksjon. Den månedlige gjennomsnittlige arbeidskostnaden for oksidasjonsrearbeid nådd$2,460, og forsinket levering skjedde ofte, noe som påvirker den langsiktige-ordrestabiliteten.
Teamet vårt implementerte de eksklusive, ikke-avslørte anti-oksidasjonsprosessens trinn: lav-skjæring av varmeparametere, full-dekning, dynamisk kjøling, tidsbestemt vedlikehold av skjærevæske, 10-minutter etter-bearbeiding rask beskyttelse og konstant-fuktighetsforseglet styring. Etter prosessiterasjon falt oksidasjonsomarbeidingsarbeidstimer per batch fra 31 timer til 5,2 timer, noe som direkte reduserte månedlige ekstra arbeidskostnader med 82,7 %. Antallet oksidasjonsdefekter falt til 1,7 %, og oppnådde null leveringsforsinkelse i 8 måneder på rad. Kunden økte det årlige ordrevolumet med 40 % og bekreftet vår eksklusive langsiktige samarbeidsleverandørkvalifisering.
Etter faktisk kostnadsregnskap hjalp dette settet med anti-oksidasjonstrinn kundene med å spare mer enn$23,500i årlige skjulte omarbeidsarbeid og overtidskostnader, samtidig som det forbedrer batchkvalitetsstabiliteten og merkevaretroverdigheten i det europeiske markedet.

Ikke avslørt null-anti-oksidasjonstrinn for å eliminere omarbeidsavfall
Kombinert med IMTA industrielle standarder og masseeksportproduksjonsverifisering, krever de følgende seks ikke-avslørte kjernetrinnene ingen utstyrsinvestering, kun standardiserte driftsjusteringer, som fullstendig kan blokkere oksidasjonskilder og kutte arbeidskraftforbruket.
Eksklusivt rustfritt stål med lav-varmeparametertilpasningstrinn
Forlat universelle-høyhastighetsskjæreparametere for aluminium og karbonstål. Bruk lav spindelhastighet, lav matingshastighet og lagdelt grunn skjæring for å kontrollere lokal skjæretemperatur under 400 grader, fundamentalt unngå termisk oksidasjon ved høye-temperaturer og redusere påfølgende poleringsarbeid fra kilden.
Full-dekningstrinn for dynamisk kjøling
Avbryt fast enkelt-punktskjøling. Juster kjølemunnstykkets vinkel og flyt i sanntid i henhold til endringer i verktøybanen for å eliminere tørre skjæredøde soner. Stabiliser skjærevæsketemperaturen under 32 grader for å unngå ujevn varmeakkumulering og intermitterende oksidasjonsspor som krever manuell reparasjon.
Daglig deteksjon og rensetrinn for skjærevæske
Test skjærevæskens PH-verdi og konsentrasjon hver arbeidsdag, og utfør presisjonsfiltrering eller væskeerstatning når emulgeringsfeil oppstår. Unngå kjemisk oksidasjon tåket misfarging forårsaket av ugyldig skjærevæske, og eliminer storskala batch-omarbeiding forårsaket av kjemiske defekter.
10-minutters hurtigbeskyttelsestrinn etter maskinering
Fullfør profesjonell avfetting, rengjøring og anti-oksidasjonsbeskyttelse innen 10 minutter etter lossing av arbeidsstykket. Forhindre forsinket oksidasjon under overflaten forårsaket av langvarig-lufteksponering, og unngå sekundære rework-klager etter mottak av kunden.
Tidsinnstilt verktøybytte og inspeksjonstrinn
Stumpe verktøy genererer sterk friksjonsvarme og fjerner-formede oksidasjonsmerker. Formuler standarder for utskifting av fast-verktøy for rustfritt stål for masseproduksjon for å sikre skarpe skjærekanter, stabilisere overflatekvaliteten og redusere repeterende poleringsarbeid.
Konstant fuktighet Batch-pakketrinn
Stabiliser verkstedfuktigheten under 65 % hele året, og bruk vakuumforseglet emballasje for ferdige eksportdeler. Blokker fuktighets-indusert sekundær oksidasjon, unngå grenseoverskridende-transportkvalitetsavvik og eliminer retur- og omarbeidstap på tvers av-grensene.

FAQ
Q1: Øker anti-oksidasjonstrinn ekstra arbeidstid?
A: Nei. Dette er prosessjusteringstrinn med null-kostnad integrert i konvensjonell produksjon. Den lille for{3}}behandlingstiden kan spare 80 %+ arbeidstimer, med ekstremt høy kostnad-ytelse.
Spørsmål 2: Kan disse trinnene eliminere all oksidasjonsrelatert omarbeiding-?
Svar: Standardisert implementering kan redusere oksidasjonsomarbeidingshastigheten fra 12,3 % til under 2 %, og i utgangspunktet eliminere ugyldig gjentatt arbeids- og batchomarbeidingstap.
Q3: Er det egnet for 304 og 316L eksportordrer av rustfritt stål?
A: Fullstendig gjeldende. Disse målrettede anti-oksidasjonstrinnene er optimalisert for høy-presisjons eksportdeler av rustfritt stål, og dekker scenarier av mat-kvalitet, medisinsk-kvalitet og industriell-scenarier.
Profesjonell lav-anti-oksidasjonsbearbeidingstjeneste
Oksidasjon-indusert arbeidsavfall omarbeideter det lettest ignorerte skjulte fortjenestetapet iCNC-bearbeiding i rustfritt stål. Blind omarbeiding og ustandardisert prosessering krever ikke bare enorme arbeidskraftskostnader, men forårsaker også leveringsforsinkelser og tap av kundekreditt, noe som kontinuerlig eroderer fortjenestemarginen for eksportordre.
Som en profesjonell eksportorientert-presisjons-CNC-maskinprodusent har vi standardisert det komplette settet medikke avslørte anti-oksidasjonstrinn. Vi integrerer null-kostnadsoptimalisering, sann-kvalitetsovervåking og full-batch-stabil kontroll i hver produksjonskobling, noe som effektivt reduserer arbeidskostnadene for oksidasjonsbearbeiding med over 80 %. Alle eksportordrer støtter full-prosesslogger, arbeidskostnadsregnskapsrapporter og offisielle kvalitetskontrolldokumenter, noe som sikrer stabil kvalitet, kontrollerbare kostnader og-levering til tiden for bestillingene dine av høy- rustfritt stål.


